Artykuł sponsorowany
Jak hurtownia śrub obsługuje awaryjne braki w warsztacie i produkcji
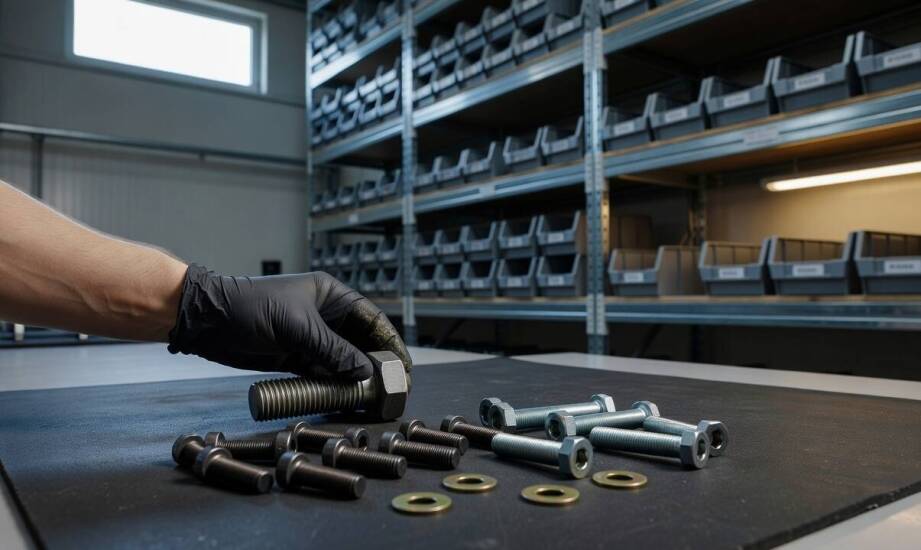
W warsztacie montażowym brak jednej śruby M8x50 z łbem sześciokątnym klasy 8.8 zatrzymuje przezbrojenie stanowiska roboczego na kilka godzin. Podobna sytuacja pojawia się podczas zaawansowanej naprawy maszyny budowlanej, gdy nagle brakuje wkrętu pasowanego o nietypowej długości trzpienia. Awarie dotykają także krótkie serie produkcyjne, które zmagają się z deficytem łączników o podwyższonej odporności na korozję, co spowalnia wydanie partii wyrobów. Jeden drobny i pozornie nieistotny element przerywa cały proces wytwórczy lub warsztatowy. Wiąże się to bezpośrednio z odczuwalnymi kosztami organizacyjnymi oraz zaburzeniem harmonogramu kolejnych zleceń. Zaplecze magazynowe i sprawna dystrybucja łączników odgrywają kluczową rolę w zachowaniu płynności operacyjnej.
Jakie parametry śruby decydują o doborze?
Wytypowanie odpowiedniego elementu złącznego wymaga precyzyjnych informacji o jego wymiarach, rodzaju gwintu, materiale wykonania, typie łba oraz docelowym środowisku pracy. Podstawowe parametry geometryczne określa się poprzez średnicę, oznaczaną literą M (na przykład M6, M8, M10), a także długość samego trzpienia. Zastosowany rodzaj gwintu – metryczny zwykły lub drobnozwojny – wpływa na stabilność układu poddawanego drganiom i ułatwia wstępny montaż w miejscach o utrudnionym dostępie. Przemyślany wybór skoku gwintu zabezpiecza podzespoły maszyny przed luzowaniem się wskutek ciągłych wibracji.
Rodzaj stopu, najczęściej stal węglowa lub nierdzewna w klasach A2 i A4, decyduje o końcowej wytrzymałości oraz odporności na trudne warunki atmosferyczne. Typ łba łącznika – sześciokątny według norm DIN 931 lub ISO 4014, walcowy z gniazdem sześciokątnym DIN 912, stożkowy albo grzybkowy – narzuca konkretny sposób dokręcania i determinuje zewnętrzną strukturę połączenia.
Norma ISO 898-1 opisuje właściwości mechaniczne śrub, wykraczając poza proste wskazanie dopuszczalnego obciążenia. Wskazuje ona precyzyjnie na granicę plastyczności oraz wytrzymałość na rozciąganie, które definiują dokładne zachowanie łącznika pod wpływem dużych sił gnących. Standardowe klasy wytrzymałości, takie jak 8.8, 10.9 czy najwyższa 12.9, ułatwiają inżynierom identyfikację parametrów bez wykonywania drogich prób wytrzymałościowych. Kompletność tych danych pozwala pracownikom natychmiast wydać właściwy wariant łącznika. Ogranicza to konieczność przeprowadzania powtórnych analiz technicznych czy dodatkowych konsultacji z autorem projektu maszyny.
Standardowe a nietypowe elementy złączne
Rozbudowany obiekt magazynowy pozwala na bezbłędne skompletowanie wielu różnych śrub, nakrętek i podkładek sprężystych w ramach pojedynczego zlecenia. Mechanik realizujący naprawę nie musi dzielić list zakupowych na oddzielne etapy ani oczekiwać na partię dostaw od kilku niezależnych podmiotów. Standardowe elementy złączne, takie jak powszechne śruby z łbem sześciokątnym DIN 933 z pełnym gwintem czy wersje imbusowe DIN 912, występują stale w najbardziej uniwersalnych rozmiarach przemysłowych. Tworzą one bezpieczną rezerwę każdej linii produkcyjnej.
Dystrybucja łączników nietypowych przebiega według odmiennego schematu organizacyjnego. Warianty rzadsze, niezbędne przy skomplikowanych remontach starszych maszyn i krótkich seriach detali, obejmują specjalistyczne śruby dociskowe DIN 913–916, uszczelniające korki gwintowane DIN 908 czy wersje oczkowe ułatwiające transport ciężkich korpusów. Wliczają się w to również trzpienie o skrajnie dużych długościach. Elementy powszechne spoczywają na regałach w ogromnych ilościach i podlegają bardzo prostej procedurze wydania, co pozwala na sprawne kompletowanie tysięcy sztuk. Moduły specjalistyczne wymagają natomiast uprzedniego sprawdzenia wytycznych katalogowych, przeliczenia nośności i ewentualnego docięcia na wymiar długich prętów budowlanych. Uporządkowany układ procesów logistycznych w magazynie przyspiesza obsługę firm zewnętrznych i chroni je przed zamontowaniem niewłaściwej części.
Odpowiednio zorganizowane zaopatrzenie materiałowe chroni niezależne stacje serwisowe i mniejsze obiekty przemysłowe przed długimi kryzysami związanymi z awarią sprzętu. Sprawna kompletacja różnorodnych parametrów technicznych – średnicy, długości, materiału i klasy wytrzymałości – eliminuje kosztowne przestoje linii produkcyjnych. Utrzymanie ustalonego planu wytwórczego w dużej mierze opiera się na bezpośrednim dostarczeniu drobnych części wymiennych na stanowisko technika. Złożony proces naprawy i wymiany uszkodzonych bloków wymaga zawsze rygorystycznej weryfikacji wyeksploatowanych komponentów pod kątem ich zgodności z najnowszymi wytycznymi normatywnymi. Dogodnym zapleczem materiałowym dla lokalnych warsztatów jest hurtownia śrub Bydgoszcz, funkcjonująca w branży zaopatrzeniowej jako przedsiębiorstwo Metalik. Skrócenie dystrybucyjnego łańcucha operacyjnego poprzez świadomy wybór wyspecjalizowanego zaopatrzeniowca pomaga w płynnym powrocie do pierwotnego tempa pracy całego zakładu.
Kategorie artykułów
Polecane artykuły

Znaczenie prawnego doradztwa w obronie interesów pracodawców
W dzisiejszym świecie prawo odgrywa kluczową rolę w działalności gospodarczej, co sprawia, że porady prawne są istotne dla pracodawców w Czechowicach-Dziedzicach. Świadomość praw i obowiązków pozwala przedsiębiorcom na świadome zarządzanie ryzykiem prawnym. Wsparcie prawne może dotyczyć obrony inter

Od materiału do ceremonii — jak powstaje wiązanka żałobna przed pożegnaniem
Informacja o planowanym pochówku uruchamia złożony proces przygotowania wszystkich niezbędnych elementów ceremonii. Wśród nich szczególne miejsce zajmuje właściwa oprawa florystyczna. Kwiaty towarzyszące ostatniemu pożegnaniu stanowią ważny, uniwersalny symbol szacunku i czci dla osoby, która odeszł